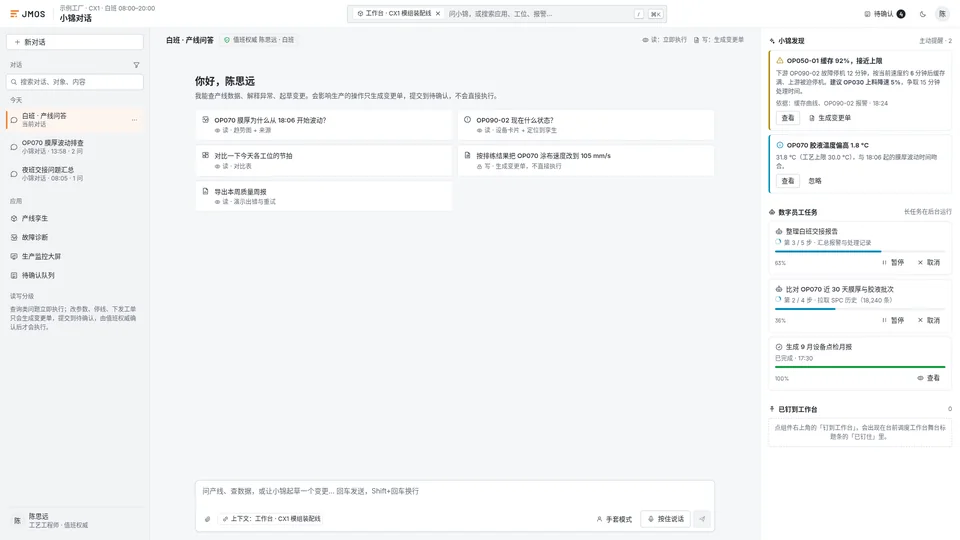
平均故障间隔 MTBF近 30 天
46.2h
8.5%较上月 · 激光焊接拉低
平均修复时长 MTTR近 30 天
38min
6 min较上月 · 目标 ≤ 45 min
计划保养完成率本月
92.3%
24 / 26 项 · 目标 95%
未关闭工单
7单
紧急 1高 1逾期 0
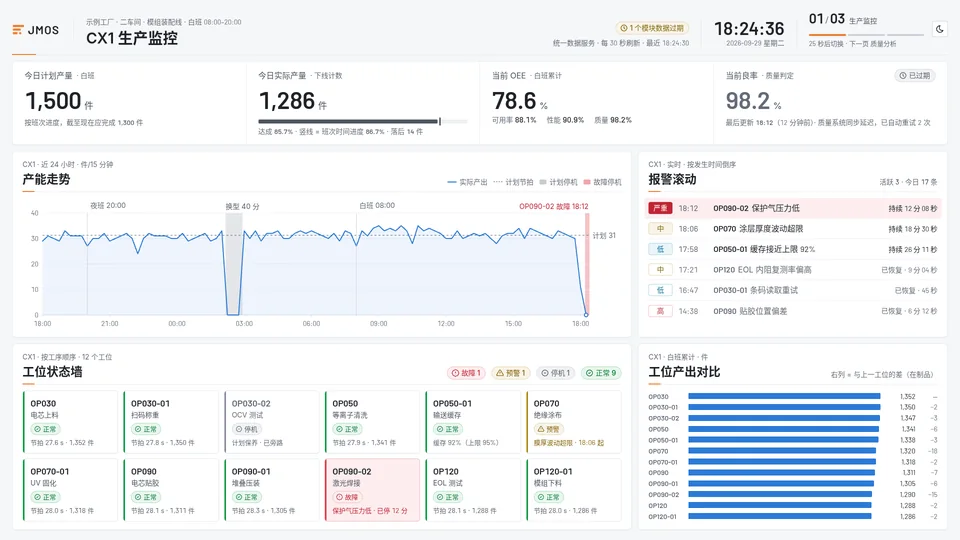
工位健康
12 个工位 · 健康度 0–100
正常 9预警 1故障 1保养 1
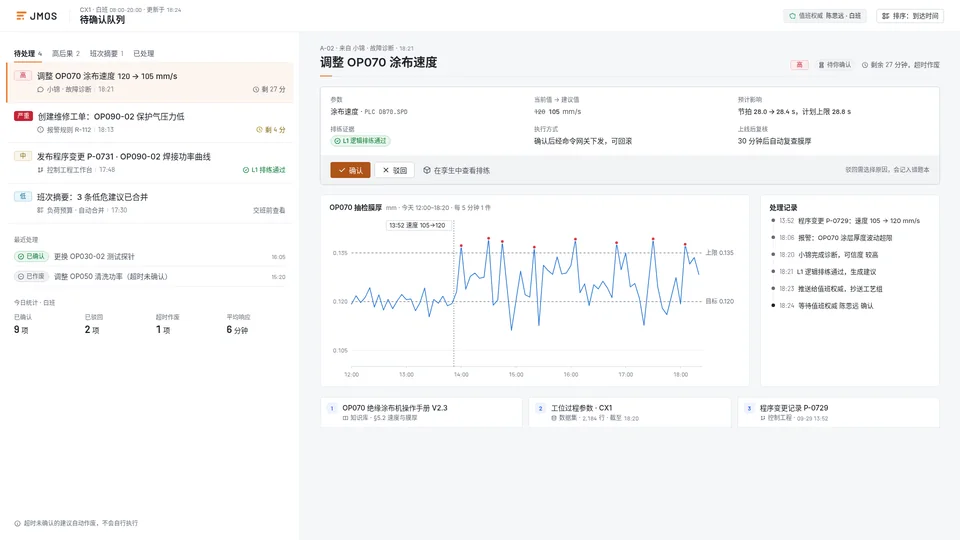
维保工单
CMMS · 未关闭 7 · 显示最近 5
未关闭我负责已完成
| 优先级 | 工位 | 问题 | 负责人 | 状态 | 截止 |
|---|
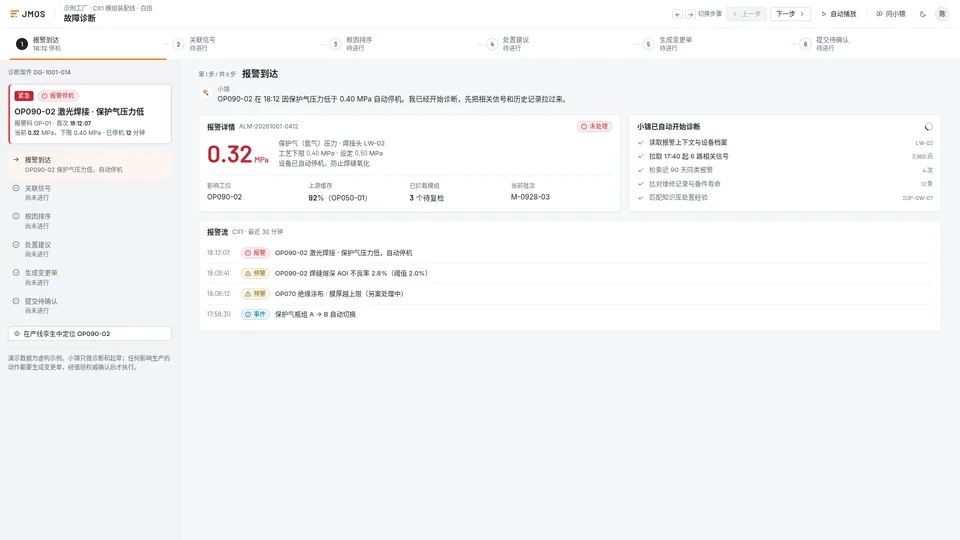
OP090-02 激光焊接 · 保护气压力低
报警码 GP-01 · 首次 18:12:07 · 已停机 12 分钟
健康度
41 / 100
保护气压力
0.32 MPa
本月停机
3 次 · 86 分
保护气压力 · LW-02实测下限 0.40
报警时间线近 30 分钟 · 4 条
- 18:12:07报警跌破下限,自动停机
- 18:08:41预警熔深 AOI 不良率 2.8%
- 18:02:15预警压力 0.43 MPa 接近下限
- 17:58:30事件气瓶组 A → B 自动切换
小锦建议置信度 78%
换瓶后压力仍下降,最可能是 减压阀 R-02 膜片老化(已用 14 个月 / 建议 12)。建议切备用阀 R-02B 恢复生产,并派单检漏。
需确认